A faca de gravação tipo 3DV também é conhecida como faca de cabeça grande tipo V tridimensional, é uma ferramenta comumente usada no processamento de gravação CNC, com uma estrutura única de fundo plano conico, usado principalmente para o ângulo limpo tridimensional de placas de densidade, madeira maciça, acrílico, PVC e outros materiais não metálicos, gravação em V estéreo, moldagem de placa, ângulo inclinado, moldagem de ranura em V e outros processos, é capaz de processar um único efeito inclinado estéreo suave, amplamente utilizado em gravação publicitária, decoração de madeira, fabricação de artesanato e outras áreas. Para garantir a precisão do processamento, a sensação de qualidade e a vida útil da ferramenta, é necessário seguir rigorosamente o processo de uso padronizado e especificar a operação de cada etapa de processamento.
A inspeção de preparação antes do processamento é a base para garantir a qualidade da gravação, o primeiro trabalho é verificar o estado da ferramenta. Antes do uso, você deve observar cuidadosamente a lâmina, ponta da lâmina e a ferramenta como um todo, para ver se a lâmina tem problemas de colapso, lacunas, queda de revestimento e outros, se o fundo plano da ponta da lâmina está intacto, uma vez que a ferramenta quebrada precisa ser substituída imediatamente, para evitar causar problemas de borda de peça de trabalho, superfície profunda desigual, combustível local e outros. Ao mesmo tempo, para confirmar com precisão as especificações da ferramenta, incluindo o diâmetro da alça da ferramenta, o ângulo completo da ferramenta (60 °, 90 °, 120 ° é a especificação comum), a largura máxima da lâmina e a largura do fundo plano da ponta da ferramenta, a configuração de parâmetros do software subsequente deve corresponder perfeitamente aos parâmetros reais da ferramenta, que é a premissa fundamental para evitar cortes excessivos e falhas de processamento.
A fixação da ferramenta é igualmente importante quanto a fixação da peça de trabalho. Antes de montar a faca, é necessário limpar a poeira e os detritos do interior da pinça ER, para garantir que a superfície de suporte da pinça seja limpa e livre de resíduos, o comprimento da pinça da alça da ferramenta não deve ser inferior a 15 mm, a área da lâmina da pinça é estritamente proibida, a força de bloqueio é moderada, para evitar o deslizamento e o deslocamento da ferramenta durante o processamento. Após a instalação da faca, a concentração da ferramenta deve ser verificada, o desvio da concentração pode causar problemas de choque, combustível e desgaste rápido da ferramenta. A peça de trabalho deve ser colocada plana antes do processamento, firmemente fixada por adsorção a vácuo ou placa prensada, para garantir que a placa se encaixe na mesa de gravação, sem afluxo, situação de inclinação, ao mesmo tempo que limpa os resíduos de madeira da mesa, detritos, para evitar afetar a planidade da peça de trabalho e a precisão do processamento. Finalmente, a faca precisa ser alinhada, o eixo Z alinha a superfície do material, a faca deve ser alinhada novamente após a substituição da ferramenta, bloquear o ponto de referência da peça de trabalho do eixo XY para garantir a precisão do ponto de origem do processamento.
A configuração de parâmetros de caminho de ferramenta de software é o núcleo do uso de faca de gravação tipo 3DV, diferente da gravação de linha única comum, a ferramenta deve escolher o caminho de processamento de ângulo tridimensional, adaptado a gravura fina, Ventai, VCarve e outros softwares de gravação principais. Quando os parâmetros são inseridos, de acordo com os dados reais da ferramenta, preencha o ângulo completo, a largura máxima da lâmina, a largura da ponta da lâmina plana, lembre-se de que a profundidade de gravação é limitada pela largura da lâmina da ferramenta, a profundidade é maior, a largura da abertura da ranura V é maior, é estritamente proibida exceder o limite da largura da lâmina da ferramenta para definir a profundidade de processamento. Os parâmetros de processamento precisam ser adaptados razoavelmente, quando a placa de densidade de processamento de faca de 90 ° 3DV com mango de 6mm convencional, a velocidade de rotação do eixo é definida entre 18000 e 24000 rpm, a velocidade de alimentação é controlada entre 1500 e 3000 mm / min, a alimentação de faca inferior é ajustada entre 500 e 1000 mm / min. O processamento de madeira sólida deve reduzir adequadamente a velocidade de alimentação, o material acrílico deve reduzir a velocidade de rotação e cooperar com o resfriamento a ar para evitar que o material derreta a lâmina adesiva, o material não metálico rígido deve ser estratificado sob a faca, eliminando uma faca esculpida profunda. Ao mesmo tempo, escolher o modo de faca em inclinação, evitar o problema da ponta de colapso causado pela tensão vertical, o controle da distância de passo de acabamento é de 0,05 a 0,1 mm, para garantir que a inclinação seja suave e sem bordas, o caminho de processamento segue o princípio de prioridade de letras pequenas, para evitar que os riscos secundários tenham sido processados, após a configuração dos parâmetros ter sido concluída, a visualização de simulação deve ser feita, para resolver problemas de corte excessivo, excedimento de viagem e outros.
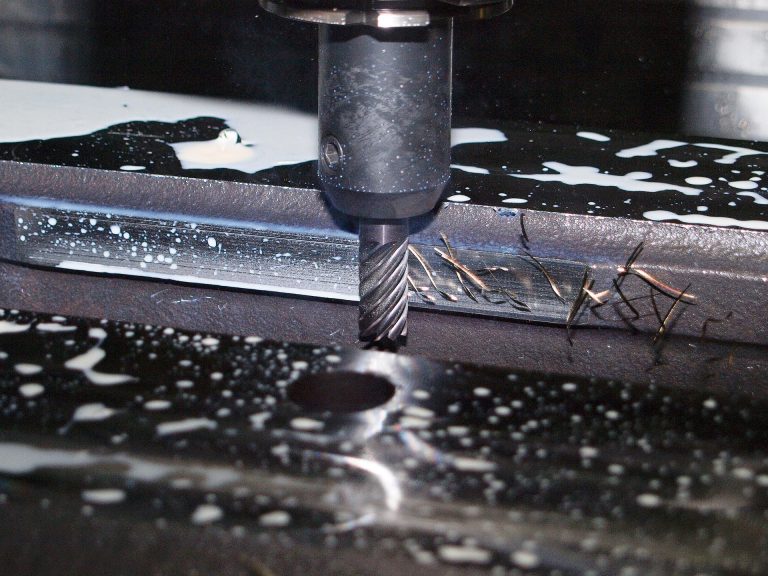
A prática de bordo precisa seguir o processo de especificação, após a simulação sem erros, a saída do caminho de usinagem, primeiro elevar o teste de corrida vazia do eixo Z, verificar o percurso do eixo XY e confirmar o risco de não colisão da faca. Abra o equipamento de remoção de poeira ou refrigeração a ar durante todo o processamento para remover a poeira e os detritos de corte a tempo, evitando que os detritos se acumulem e se aqueçam por atrito, causando a queima da peça de trabalho e a pegamento da lâmina. Antes do processamento formal, priorize o uso do mesmo material de resíduos de teste de gravação, verifique a planeira inclinada da ranura em V, a profundidade da gravação, a situação de borra, ajuste fino da velocidade de rotação e dos parâmetros de alimentação de acordo com o efeito de gravação de teste, e depois do processamento em lote. Durante todo o processo de processamento, observar o estado de funcionamento do equipamento, uniforme e rápido som de corte é o estado normal, se houver vibração aguda, faca de choque isonômica, é necessário suspender imediatamente o equipamento, verificar a fixação da ferramenta, a fixação da placa, a configuração dos parâmetros e outros problemas, depois de ajustar e continuar o processamento, durante o processamento, é estritamente proibido que os membros estejam perto da ferramenta de rotação de alta velocidade, para garantir a segurança da operação.
O final do processamento e a manutenção diária também não podem ser negligenciados. Após a conclusão da gravação, levante o eixo Z para uma altura segura e pare de operar o eixo, até que o eixo esteja completamente parado e depois desmonte a peça de trabalho. Os resíduos leves da superfície da peça de trabalho podem ser polidos suavemente com papel de areia fino de acordo com a textura do material para melhorar a sensação de qualidade. Ao mesmo tempo, é necessário ter em mente que o uso de ferramentas é contra-tabu, a faca de gravação tipo 3DV é aplicável apenas a materiais não metálicos, o processamento de metais, pedras e outros materiais rígidos é estritamente proibido; Não pode ser usado para fresamento plano de grande área, apenas para moldagem em V, processo especial de ângulo limpo tridimensional; Eliminar a alta velocidade de corte da faca, o processamento de grandes quantidades de corte da faca, para evitar o colapso da lâmina e danos. Após o uso diário, limpe os fragmentos da lâmina em tempo útil, armazene a ferramenta adequadamente, evite a colisão da lâmina, verifique regularmente o desgaste da ferramenta e substitua-a em tempo útil quando o desgaste é grave, tanto para garantir a estabilidade da qualidade do produto acabado gravado quanto para prolongar a vida útil da ferramenta e reduzir os custos de processamento.