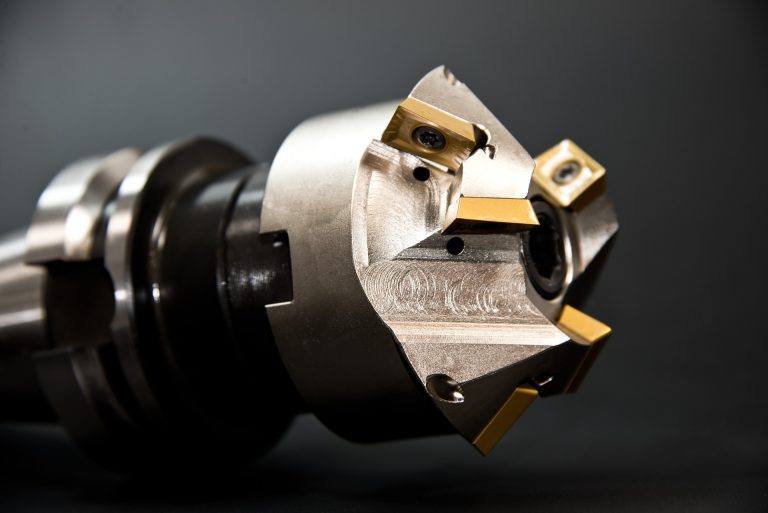
A faca de alta luz de diamante é a ferramenta principal para a construção de espelhos e peças de trabalho de alta aparência no campo de usinagem de precisão. Com a dureza e a resistência ao desgaste ultra-elevadas do diamante, ela é amplamente usada em ligas de alumínio, cobre, acrílico, PC、 Processo de acabamento de materiais metálicos e não metálicos macios, como fibra de carbono. Diferente da ferramenta de aço de tungstênio comum, segmentação de ferramentas de alta luz de diamante, parâmetros rígidos, uma vez que a seleção é inadequada, são muito fáceis de aparecer impressões de corte desiguais, efeito espelho pobre, desgaste da lâmina, vibração de processamento e outros problemas. Ao mesmo tempo, é preciso deixar claro que a faca de alta luz de diamante não pode processar aço, ferro fundido e outros metais negros, e é apenas adequada para o processamento de alta luz de materiais macios. Para escolher a melhor faca de diamante de alta luz adaptada às condições de trabalho e à melhor relação custo-benefício, é necessário considerar várias dimensões principais, como o material da ferramenta, os parâmetros da borda, a qualidade do processo e a correspondência do equipamento.
1, seleção de materiais principais: diferenciar PCD e MCD, adaptando-se a diferentes necessidades de alta luz
O material da cabeça da faca de diamante é o núcleo da determinação da limpeza de processamento, resistência ao desgaste e vida útil, a corrente principal do mercado é dividida em dois tipos de diamante policristalino PCD e diamante monocristalino MCD, o desempenho dos dois, a diferença de cenário de aplicação é significativa, é a primeira base de julgamento da seleção.
Ferramenta de diamante de cristal PCD é feita de pó de diamante e sinterização a alta temperatura do material de base de cobalto, a cabeça da faca é cinzenta e preta, a rugosidade de processamento pode chegar a Ra0,2 ~ 0,4 μm. A maior vantagem deste tipo de ferramenta é a excelente resistência, forte resistência ao impacto, não é fácil quebrar a lâmina no processo de processamento, a estabilidade é extremamente alta e é a primeira escolha para o processamento de precisão industrial em grandes volumes. A borda da ferramenta PCD de grãos finos (2 ~ 5 μm) é mais afiada, adaptada ao processamento de alta luz de peças de alumínio e cobre convencionais; Grão grosso (10 ~ 30 μm) ferramenta de PCD é mais resistente ao desgaste, especialmente para peças de trabalho com abrasivo, como liga de alumínio de alto nível de silício, pode reduzir eficazmente a perda de ferramenta, a única placa curta não é capaz de alcançar o efeito de polimento sem espelho de topo, aplicável a peças de produção em massa sem requisitos extremos de limpeza.
A ferramenta de diamante monocristalino MCD é feita com todo o diamante monocristalino artificial, a cabeça da ferramenta é pura, a borda pode ser polida até extremamente afiada, a rugosidade de processamento pode atingir Ra0,05 μm e abaixo, para alcançar o efeito espelho sem polimento da peça de trabalho, é uma ferramenta específica para peças de alta precisão como acessórios ópticos, caixas digitais de alta gama, peças transparentes acrílicas. No entanto, este tipo de ferramenta é extremamente frágil, a rigidez da máquina-ferramenta, as condições de processamento são extremamente altas, e uma pequena vibração pode causar a queda da borda, e o preço é caro, mais adequado para pequenos lotes, cenários de processamento de alta precisão e alta luz.
Além disso, o desempenho da ferramenta de diamante CVD está entre os dois, a resistência ao desgaste é destacada e é usada principalmente em cenários especiais de usinagem de alta precisão, com menos aplicações no processamento diário.
Parâmetros da geometria da borda: os detalhes determinam a alta qualidade da luz e a estabilidade do processamento
Com base na correspondência de seleção de material, os vários parâmetros geométricos da borda afetam diretamente a fluidez de corte, a textura da superfície da peça de trabalho e o efeito de alta luz geral, o que é um detalhe chave para a escolha de uma faca de alta luz de diamante, que precisa ser selecionada com precisão de acordo com as necessidades do material de processamento e do processo.
O canto dianteiro da ferramenta é um dos parâmetros principais, ao processar materiais macios como liga de alumínio, acrílico e outros, a escolha prioritária é + 10 ° ~ + 20 ° grande canto dianteiro da ferramenta, que pode reduzir significativamente a resistência ao corte, evitar a viscosidade do material, a produção de grumosoma, para que a textura da superfície da peça de trabalho seja limpa e uniforme, e a textura de alta luz seja mais pura. Se o material de processamento é relativamente duro ou as condições de processamento são propensas a vibrações, você pode escolher um pequeno ângulo frontal positivo para melhorar a estabilidade da ferramenta e reduzir o risco de colapso da lâmina.
O tratamento da borda deve ser selecionado de acordo com a demanda, buscando o efeito espelhado extremo de usinagem de precisão, precisa escolher a borda afiada original sem bordas macias para maximizar a precisão de corte da ferramenta; Para o processamento em massa em massa, a máquina-ferramenta pode escolher uma pequena borda de passivação de 0,005 a 0,01 mm, aumentando a força da borda por meio de uma pequena passivação, eliminando o problema da borda de colapso, sacrificando apenas uma limpeza extremamente sutil, equilibrando a estabilidade e o efeito de processamento.
A escolha do ângulo redondo R da ponta da faca determina a textura e a eficiência do processamento, a precisão do espelho ultrafino é adequada para a pequena ferramenta de ângulo redondo R0.02 ~ R0.1, a textura da faca de processamento é delicada e a limpeza é mais alta, mas a resistência ao desgaste da ferramenta é relativamente fraca; O processamento de alta luz plana de grande área é adaptado a uma grande ferramenta de ângulo redondo R0.2 ~ R0.4, que pode melhorar a velocidade de alimentação, regular uniformemente a textura de processamento e melhorar significativamente a eficiência de processamento. Ao mesmo tempo, de acordo com o tipo de ferramenta de combinação da forma de usinagem, a alta luz de ângulo invertido escolhe uma faca de ângulo invertida de 60 °, 90 °, 120 °, 135 °, a alta luz plana e a parede lateral escolha uma fresa de alta luz de lâmina única de fundo plano PCD / MCD, o processamento plano de grande área pode ser opcional com um disco de ferramenta voadora de alta luz PCD.
Triagem de qualidade do processo: evite ferramentas de baixa qualidade para garantir a precisão do processamento
O mesmo material, os mesmos parâmetros da faca de alta luz de diamante, a diferença de qualidade do processo trará efeitos de processamento completamente diferentes, a escolha precisa focar-se na verificação da alça da ferramenta, solda, batimento, qualidade da borda quatro detalhes, evitando produtos de baixa qualidade.
A alça da ferramenta prefere o material de liga dura, a rigidez é mais forte, não é fácil de deformar, pode controlar eficazmente o batimento de processamento; A rigidez da alça de aço comum é insuficiente, o processamento de alta velocidade pode gerar pequenas deformações, levando a problemas de ondulação e desigualdade de luz e escuridão na peça de trabalho. O processo de soldagem da cabeça de ferramenta é essencial, a soldagem da ferramenta de alta qualidade não tem bolhas, rachaduras, soldagem falsa, soldagem sólida e uniforme, para evitar a queda da cabeça de ferramenta durante o corte de alta velocidade, falhas e outros.
Bater de precisão é o indicador central do processamento de alta luz, a ponta da faca de alta luz de diamante de alta qualidade precisa bater ≤0.002mm, bater sobre a assembleia causando diretamente a confusão da textura da superfície da peça de trabalho, a luz alta não é uniforme, não pode atender aos requisitos de acabamento. Por fim, é necessário verificar a qualidade da borda, com a ajuda da observação do microscópio, a borda da faca de alta luz qualificada não tem lacunas, nenhuma dentadura, nenhuma borda de colapso sutil, a integridade da borda microscópica é a base para criar o espelho de alta luz perfeito.
4, equipamento condição de correspondência: escolher a ferramenta adequada para o equipamento
Uma faca de alta qualidade de diamante deve combinar com a máquina-ferramenta correspondente e as condições de usinagem, caso contrário não pode desempenhar o melhor desempenho, até mesmo danos à ferramenta e falhas de usinagem. A ferramenta de diamante monocristalina MCD exige equipamentos extremamente elevados, deve ser equipada com uma máquina de gravação de alta velocidade rígida e sem vibração, a velocidade de rotação do eixo deve atingir mais de 30.000 rotações, as condições de trabalho óptimas são de 50.000 a 80.000 rotações, ao mesmo tempo, com uma alça de alta precisão de contração térmica, hidráulica e outros, para evitar a queda da borda causada pela vibração.
A adaptação da ferramenta de diamante de cristal PCD é mais ampla, a máquina de perfuração comum pode ser usada, recomenda-se que a velocidade de rotação do eixo mantenha mais de 20.000 rotações, usando um processo de corte de pequena profundidade e baixa alimentação, que pode garantir um efeito de alta luz e prolongar a vida útil da ferramenta. O método de resfriamento também precisa ser combinado com precisão, o processamento de peças de alumínio pode ser resfriado com uma pequena quantidade de neblina de óleo para eliminar a faca viscosa; Peças não metálicas como acrílico e plástico só podem ser resfriadas com ar frio, e o óleo corroi a superfície da peça e prejudica a alta qualidade da luz.
Resumo da Seleção Científica e Guia de Evitação
Combinando as necessidades de processamento, as condições do equipamento e o orçamento, a seleção rápida e precisa é possível: uma grande quantidade de peças de trabalho de alumínio e cobre comuns, com orçamento limitado, escolha a faca de alta luz PCD de grãos finos; Procurar o efeito de espelho sem polimento, processamento de peças ópticas, peças de trabalho acrílicas de alta gama, escolha de faca de alta luz monocristalina MCD; Processamento de peças de trabalho resistentes ao desgaste, como alumínio de alto silício, priorizando ferramentas PCD de grãos grossos; Máquina-ferramenta rígida em geral, fácil vibração, descartar firmemente a ferramenta MCD, escolher a ferramenta PCD de processamento de passivação.
Ao mesmo tempo, é necessário evitar os equívocos comuns da indústria, não cegamente superstição de ferramentas monocristalinas, quando as condições de trabalho do equipamento não estão em conformidade com os padrões, a ferramenta MCD é muito fácil de cair, a estabilidade é muito inferior à ferramenta PCD; A faca de diamante é apenas adequada para microreparação, não pode ser usada no processo de apertura grosseira, a grosseira de abertura precisa reservar 0,02 ~ 0,05 mm de margem de processamento final para evitar o desgaste de sobrecarga da ferramenta; Ao comprar a seleção, é necessário confirmar claramente o material da ferramenta, as especificações do grão, o ângulo R da ponta da faca, o modo de tratamento da ponta, o material da alça da faca, o batimento da ponta da faca e outros parâmetros principais, para evitar que os parâmetros não afetem o processamento. Além disso, as ferramentas PCD e MCD podem ser retomadas várias vezes, e a escolha prioritária de fabricantes que suportam retomadas profissionais pode reduzir efetivamente os custos de processamento a longo prazo.
Em resumo, a escolha de uma faca de alta luz de diamante não precisa buscar exclusivamente a configuração de alta gama, seguindo o princípio básico de “material adaptado, processo de correspondência de parâmetros, precisão de ajuste de qualidade, ferramenta de adaptação de equipamentos”, combinando a seleção precisa do seu próprio cenário de processamento, que pode garantir o efeito de processamento de alta luz extrema e maximizar a estabilidade e a relação custo-benefício do processamento.