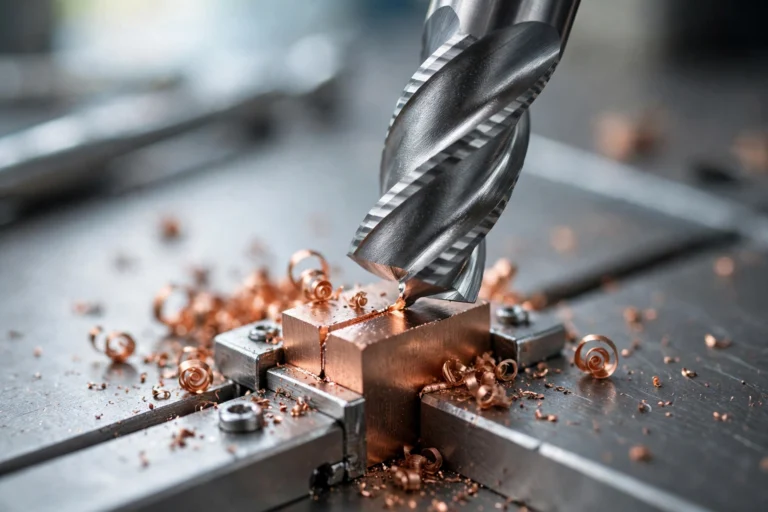
A MA 4Fx6x6x50L, uma fresa MA em metal duro, é apresentada neste catálogo como uma fresa de topo quadrada em metal duro integral, com quatro canais, para operações que incluem fresagem lateral e perfilagem de metais.[1] Durante esse trabalho, o movimento da máquina pode parecer contínuo. Um pequeno segmento do gume, porém, entra no material, forma a apara e volta a sair a cada rotação. É nessa escala que se deve entender o ciclo térmico da ferramenta.
Seguir um segmento do gume da fresa MA em metal duro
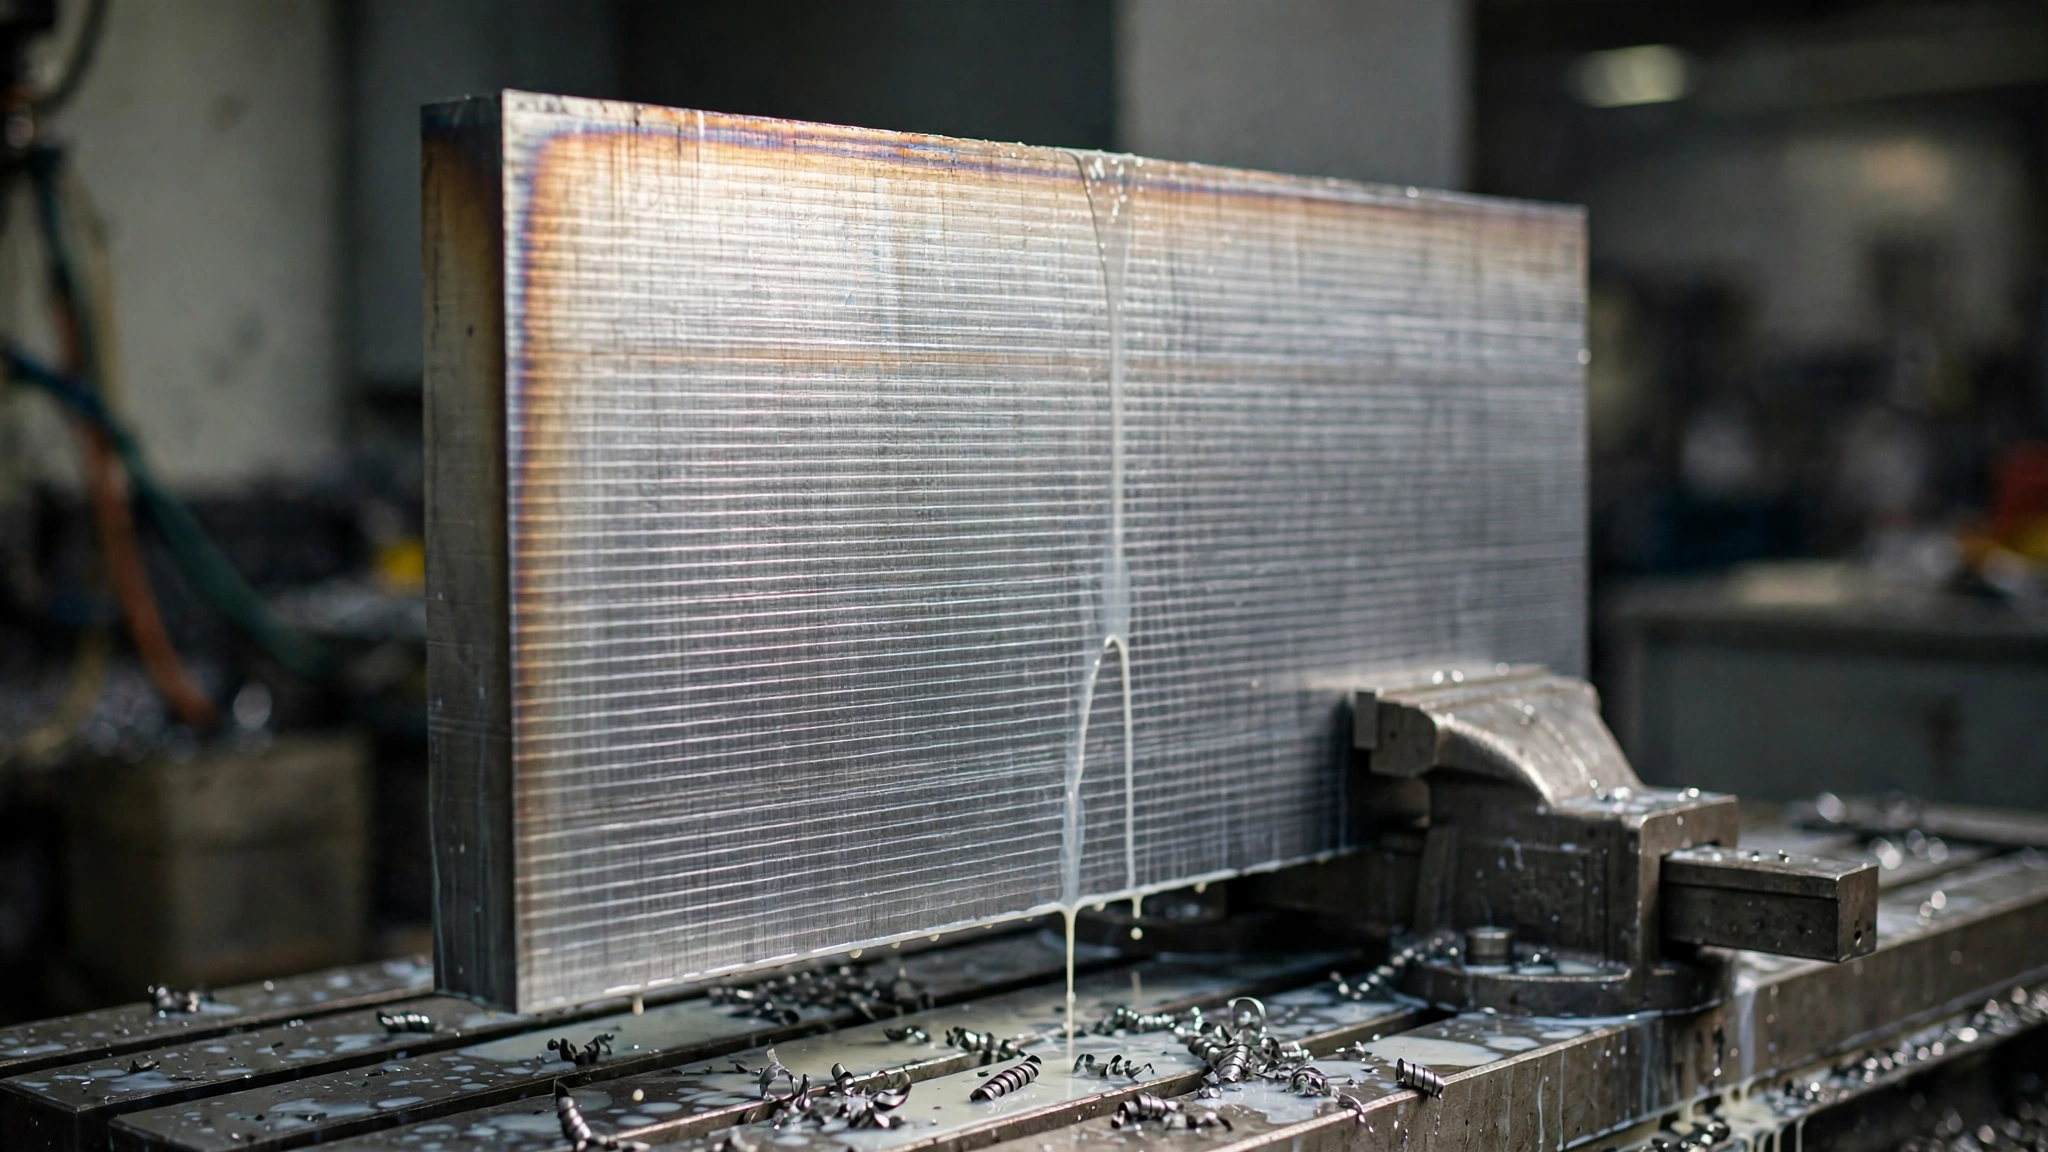
Considere um passe lateral retilíneo, sem paragem programada, apenas como exemplo conceptual. O centro da fresa avança ao longo da parede. Se acompanharmos um segmento da aresta periférica, veremos uma sequência diferente: contacto com o metal, saída da região de corte e nova entrada. Outra aresta pode continuar a cortar enquanto o segmento observado está fora do material.
Por isso, continuidade do avanço e continuidade do contacto de um gume não significam a mesma coisa. A presença de quatro canais não elimina a alternância em cada aresta. Também não é necessário haver um furo, uma janela ou uma pausa no programa para a fresagem apresentar esta característica intermitente.
Da alternância de contacto à tensão térmica
No seu curso de fresagem de topo, a Mitsubishi relaciona o corte interrompido com o aquecimento e o arrefecimento rápido da aresta durante o ciclo. Explica que, nessas condições, a utilização de fluido pode favorecer fissuras térmicas.[2] O fluido altera a troca de calor no contacto; a sua presença não transforma a temperatura do gume num valor constante.
A Sandvik Coromant descreve as variações na entrada e na saída do corte como origem de choques térmicos e tensões cíclicas que podem causar fissuração.[3] Assim, a questão não se resume a saber se o corte «aquece muito». Importa também como o gume passa repetidamente de uma condição térmica para outra. Uma leitura da temperatura final da peça, isolada, não reconstrói essa história da aresta.
Estas referências explicam um mecanismo geral. Não demonstram que determinada MA tenha fissurado, nem fornecem a temperatura, o número de ciclos ou a vida útil dessa ferramenta. Uma lasca observada depois da operação também não identifica, por si só, a origem térmica do dano.
O material mantém um papel decisivo
O mesmo curso da Mitsubishi distingue a discussão sobre certos aços da necessidade de fluido em materiais difíceis de maquinar, incluindo aços inoxidáveis e ligas resistentes ao calor. A razão apresentada envolve o calor gerado e a prevenção de adesão e amolecimento do gume.[2] A Sandvik também enumera aplicações em que o fluido tem uma função necessária, entre elas determinados acabamentos e trabalhos em componentes de parede fina.[3]
Portanto, compreender o choque térmico não autoriza desligar a refrigeração de qualquer operação. A ficha da MA pede que o método de refrigeração, ar ou lubrificação corresponda ao material e à especificação da ferramenta.[1] As fontes de outros fabricantes ajudam a interpretar a escolha; não substituem a definição do processo para este modelo.
O que o percurso contínuo permite concluir
Para avaliar a aplicação da fresa MA em metal duro, esse ciclo deve entrar na análise juntamente com o metal efetivamente maquinado e o método de refrigeração autorizado. A conclusão útil é reconhecer a alternância térmica como uma condição real da fresagem, sem transformar uma explicação de desgaste numa receita universal de velocidade, caudal ou corte a seco.
Fontes consultadas em 5 de novembro de 2026: [1] ficha MA 4Fx6x6x50L em chinacncbits.com; [2] Mitsubishi Materials, curso End milling, secção Coolant; [3] Sandvik Coromant, Dry milling or with cutting fluid. O exemplo do passe lateral é uma explicação editorial e não representa resultados experimentais da JEEFOO.